
电气设备制造
任务
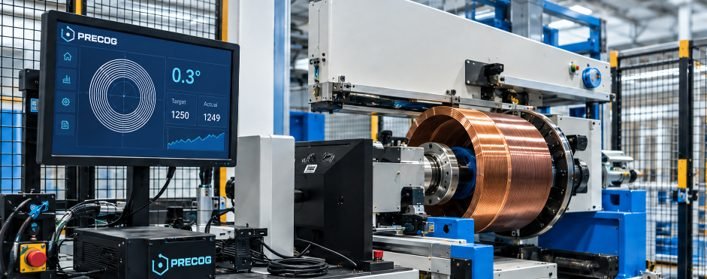
绕线机为电气设备绕制线圈。绕线缺陷会浪费材料和时间,而磨损的机器会产生更多这样的缺陷。工厂需要了解绕线缺陷多久出现一次,两次之间相隔多长时间,各台机器有何差异,以及机器的机械状态是否正在变化。
该系统由转速与位置测量、工厂自有计算机上的计划核对、操作员确认、并行的振动测量以及 PRECOG 分析组成。
方案
两层检查
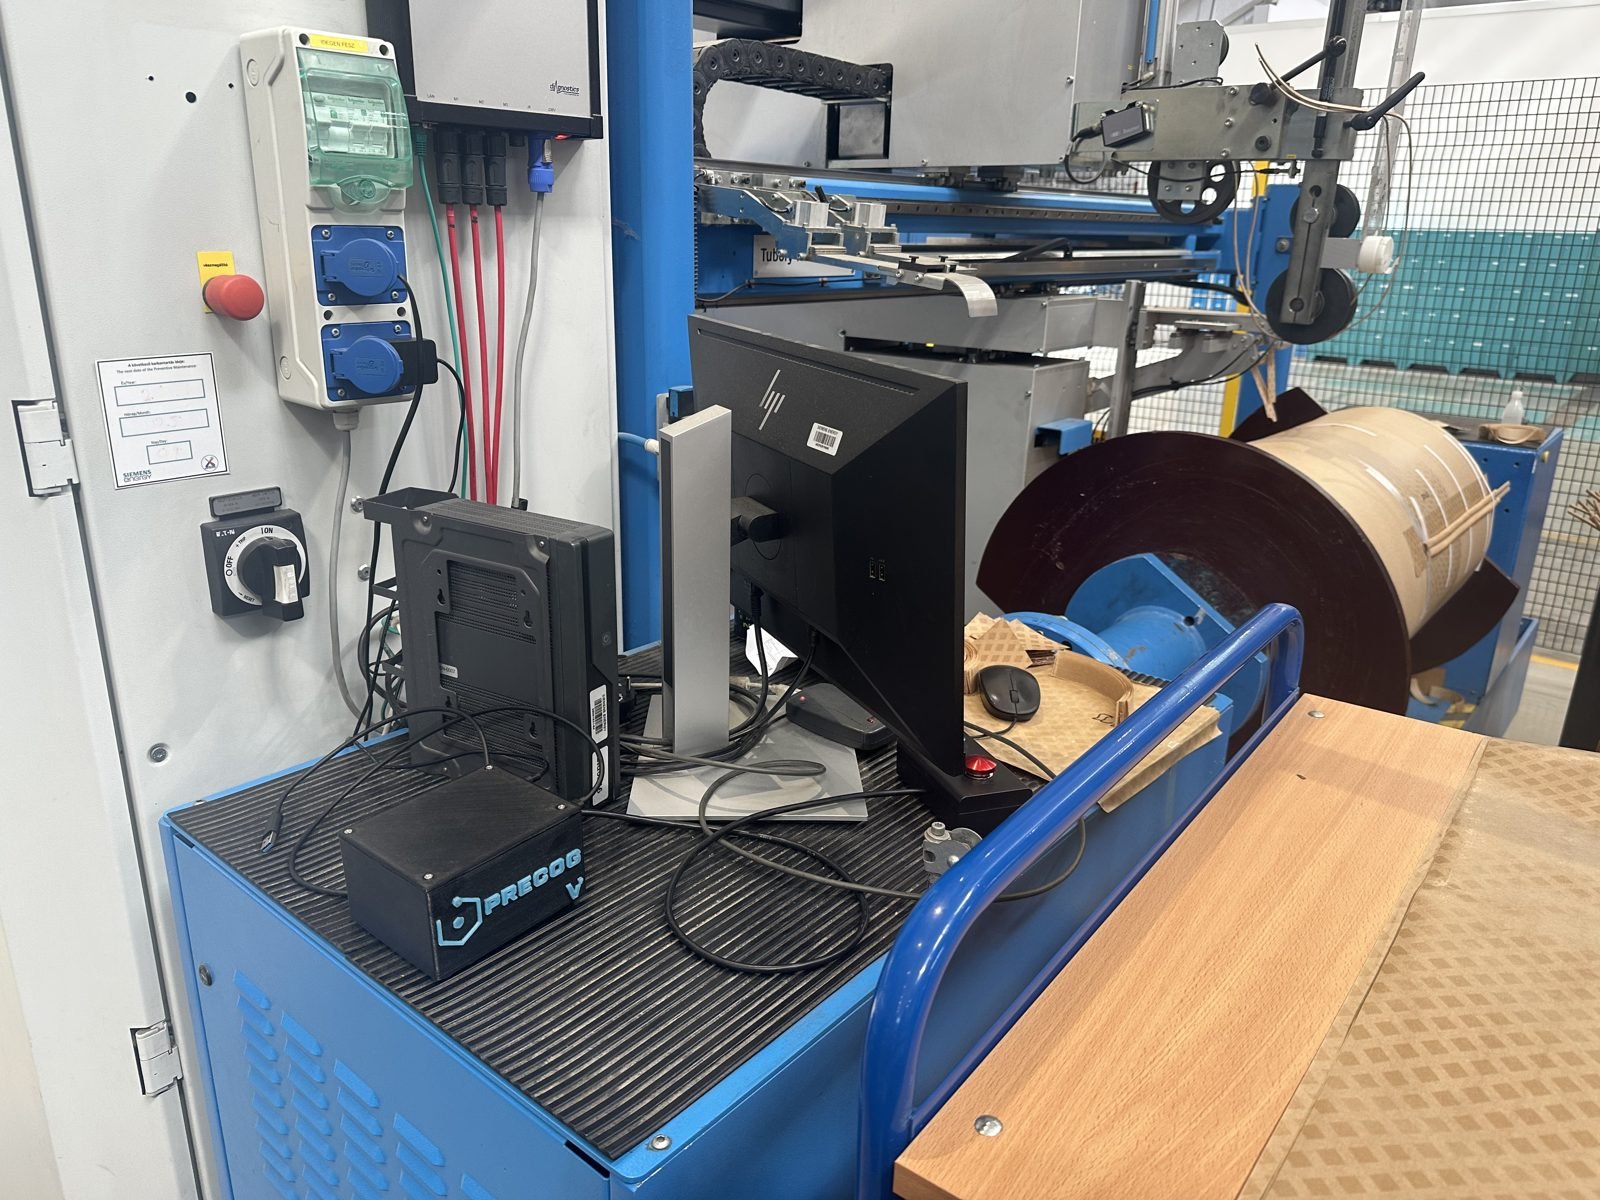
工厂本地系统
- 管理绕线计划。
- 将实际转速和位置与计划比较。
- 立即向操作员显示绕线是否符合计划。
- 在现场验证生产过程。
PRECOG
- 存储并分析绕线历史和机器状态。
- 计算绕线缺陷的频率以及两次缺陷之间的时间。
- 检测异常的缺陷频率、趋势和反常情况。
- 比较承担相同任务的机器。
责任。绕线计划、计划数据和本地符合性逻辑属于工厂。Vida Soft 提供接口说明和测量数据传输。PRECOG 不替代本地检查。
测量
测量内容
转速与位置
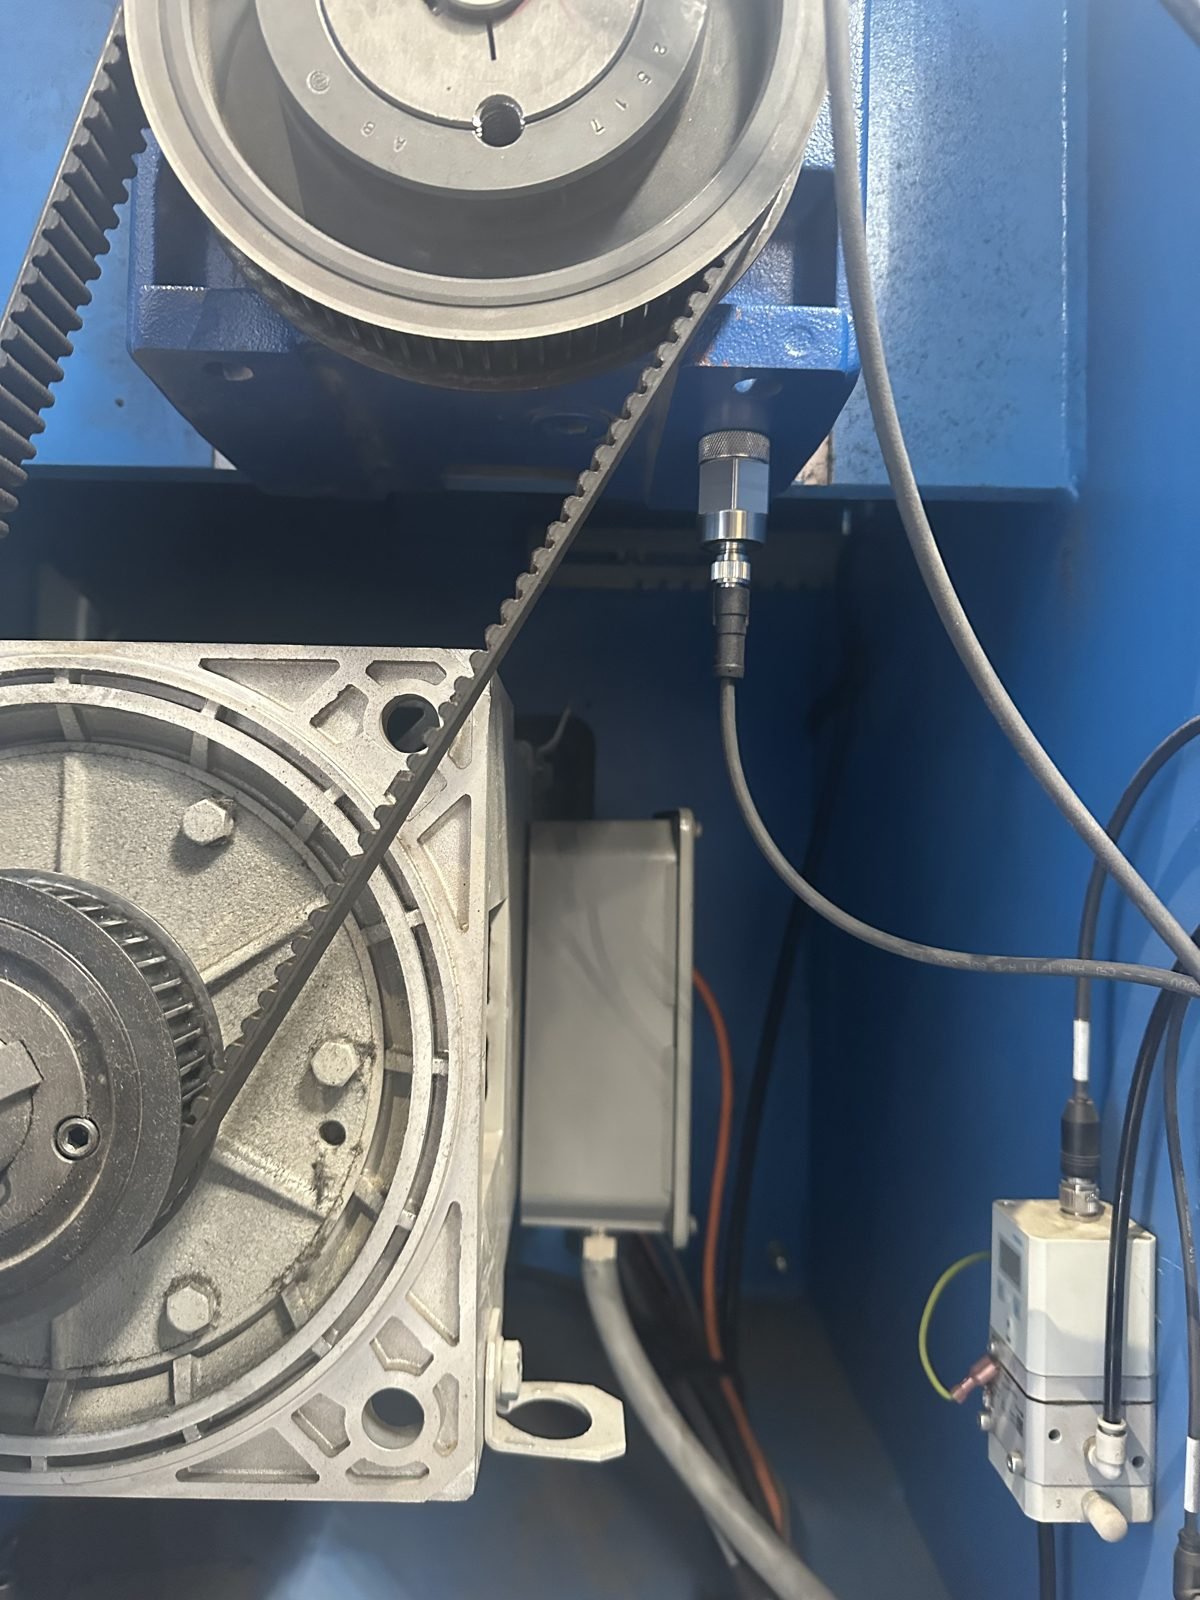
转速传感器通过轴上的目标元件读取机器的转速和位置。
操作员事件
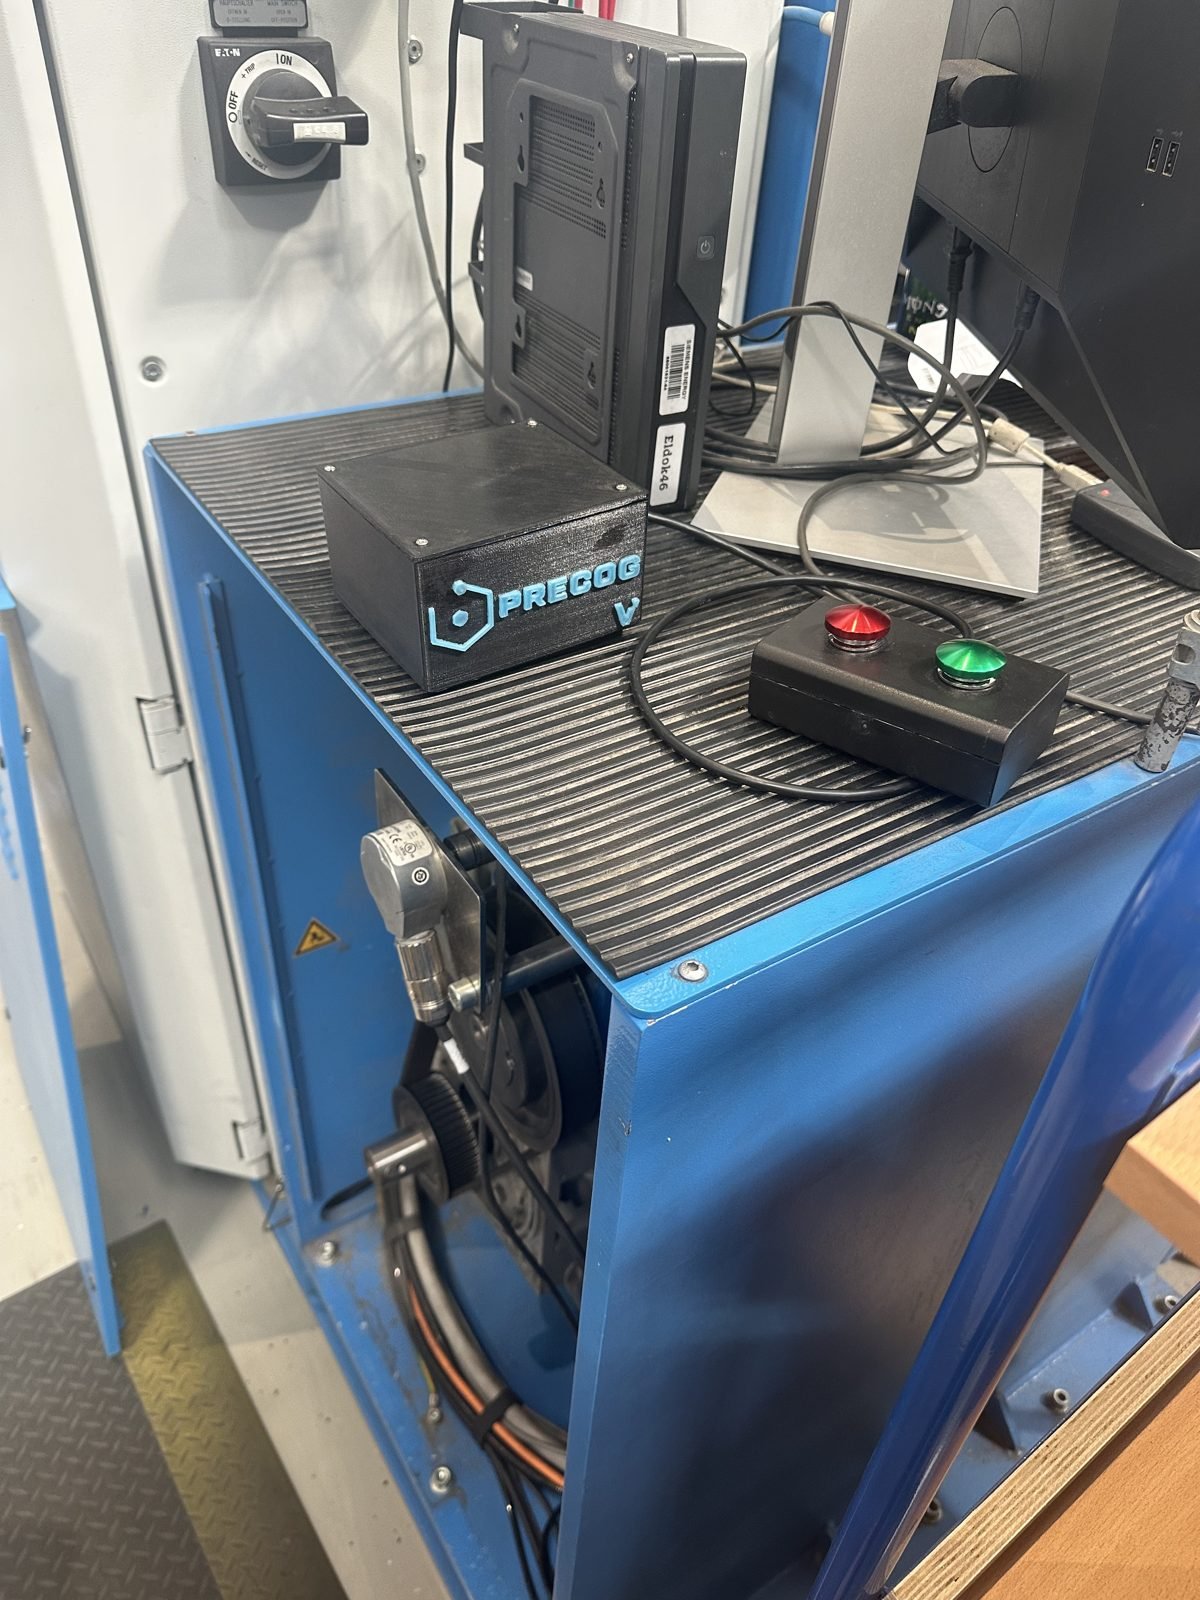
绿色按钮确认绕线正确。红色按钮报告绕线缺陷。
振动
振动传感器与绕线周期并行,跟踪机器和轴承的机械状态。
本地检查的自动结果和操作员的按钮操作分别存为不同的字段。这样日后可以分析两者在何处一致,在何处不同,以及操作员在何处对机器作了纠正。
数据路径
数据流
- 测量。转速传感器读取转速和位置。
- 接口。传感器连接到 Vida Soft 的工业接口,该接口同时接入两个按钮和振动传感器。
- 本地传输。接口仅通过 USB 把转速、位置和按钮事件传给工厂的计算机。
- 本地比较。工厂的软件将绕线与计划比较,并立即显示偏差。
- 传输到 PRECOG。同样的数据和振动值通过有线以太网连接发送到 PRECOG。
- 分析。PRECOG 计算缺陷频率、缺陷间隔时间、趋势、异常和机器状态。
每个绕线事件都包含:一个不含任何含义的机器标识、周期标识、时间戳和序列号,转速数据和绕线计数,本地结果,操作员反馈,振动数据,以及传输状态。
分析
指标与异常
指标
- 绕线缺陷数量
- 缺陷率:缺陷周期占全部周期的比例
- 按周期计的 MTBF:两次缺陷之间良好绕线的平均数量
- 按时间计的 MTBF:两次绕线缺陷之间的平均时间
- 缺陷频率的趋势
- 机器之间的比较
异常
- 不断加快的缺陷频率
- 两台机器之间不寻常的差异
- 自动结果与操作员判断之间反复出现的差异
- 振动变化的同时绕线缺陷增多
PRECOG 为每台机器建立参考,依据是绕线周期、缺陷率、操作员反馈和振动之间的正常关系。异常以该参考为衡量标准,而不是某个固定数值。
边界与安全
边界与安全
- PRECOG 不控制也不停止绕线机。
- PRECOG 不更改绕线计划。
- USB 连接只能传输转速、位置和按钮事件。它不能传输指令、设置或软件更改。
- 以太网连接只传输预先定义的 PRECOG 数据,并且只向外发送。
- 接口软件和工厂软件无法通过网络连接被远程覆盖或控制。
试点期间,工厂网络只需允许通往 PRECOG API 的出站 HTTPS 连接。不需要来自互联网的入站连接。时间最好来自工厂的时间服务器。安全设计的详细内容见安全与 IT 架构页面。
安装
安装
接口和两个按钮可以装入外壳,安装在机器上未使用的显示屏位置。最终的机械设计取决于现场尺寸、操作员的人机工程、电缆走向、电气保护以及维修通道。
您是否想跟踪生产机器的质量和状态?